2026年选矿离心机实操要点:转数、给矿浓度这样调,废料变精矿
更新时间:2026-08-08
开头引入
老铁们,咱们搞选矿的都清楚,离心机这玩意儿,用好了是“提款机”,用不好就是“电老虎”。同样一堆矿,别人能提出八成品位的精矿,你这边只能出中矿甚至废料,差距往往不在设备本身,而在你手里的那几个调节旋钮。
今天咱们不聊虚的,直接上干货。重点说说转数和给矿浓度这两个核心参数的实操调节,结合实际案例,让你手里的离心机真正发挥“点石成金”的作用,把别人眼里的废料变成你的高品位精矿。
很多操作手有个误区,觉得离心机转数越高,回收效果就越好。其实不然。转数过高,矿粒在离心场里“钉”得太死,重矿物是沉下去了,但中矿、连生体也一起被“锁”在精矿层里,反而拉低了品位。
核心指标是离心系数(G力倍数) ,一般控制在 80~120倍 之间比较理想。具体怎么调?
粗粒、高比重矿物(如钨、锡、金):转数可以稍微调高,让重矿物快速沉降,防止跑尾。比如某选厂处理粒度0.5~1mm的钨矿,转数控制在 900转/分 左右,回收率能稳定在 92%。实操建议:每班接班时,先取原矿样快速筛分看粒度组成。如果细粒级(-200目)占比超过30%,建议转数下调10%~15%,同时配合水量调整,效果立竿见影。
给矿浓度直接影响矿浆在转鼓内的分层效果。浓度高了,矿浆流动性差,重矿物来不及沉降就跑出去了;浓度低了,处理量上不去,电费哗哗地流。
老操作手总结的“三看”原则,非常实用:
矿浆颜色发黑发稠,说明浓度高了,及时补水。颜色发灰发淡,说明浓度偏稀,适当减少补加水。
矿浆进入离心机前的给矿槽里,如果泡沫多且大泡,说明浓度偏高;泡沫细密且少,说明浓度合适。
尾矿水颜色发浑、发白,说明重矿物在跑尾,浓度太低或者转数不够;尾矿水清澈,说明浓度可能过高,重矿物倒是沉住了,但轻矿物也一起沉了,精矿品位会受到影响。
给矿浓度的推荐范围:一般控制在 25%~35% 之间(质量浓度)。处理细粒物料时,浓度宁低勿高,控制在20%~25% 更安全。
该厂原矿品位只有 0.24% ,属于典型的低品位钨矿。以前用摇床回收,细粒级损失严重,尾矿中WO₃含量高达 0.08% ,相当于每吨尾矿白白扔掉 800克 氧化钨。
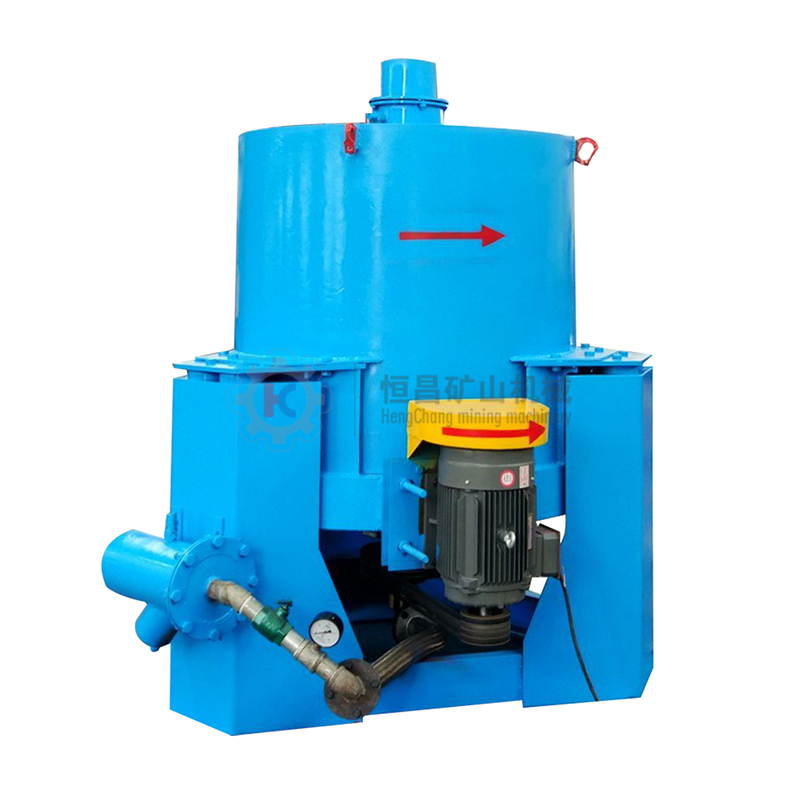
后来改用了江西恒昌矿山机械设备生产的 离心选矿机,在操作上做了两个关键调整:
转数从1000转/分降到820转/分,让细粒钨矿在离心场中充分分层;调整后,尾矿品位从 0.08%降到0.03% ,精矿品位从 18%提高到25% ,回收率提升了 11个百分点。老板高兴得合不拢嘴,说这哪是尾矿,分明是之前不会选!
这家选厂处理的是冲积锡矿,原矿含锡 0.3% ,但氧化铁含量高,矿泥多。他们之前用的老式离心机,转数一直设定在 750转/分,给矿浓度波动大(35%~45%),导致精矿品位忽高忽低,尾矿含锡经常超过 0.05%。
后来他们的技术顾问重新做了参数标定:
转数调整至880转/分(处理该矿种的重矿物沉降速度);
结果尾矿含锡稳定降到 0.02%以下,精矿品位从 38%提升到52%,月处理量不变的情况下,精矿产量增加了 1.8倍。要知道,这还只是调节了参数,没增加任何设备投入!
郴州某金矿的浮选尾矿中含金 0.8g/t,堆在那里十几年没人动。后来他们老板搞了台离心机做试验,刚开始怎么调都不理想,精矿品位只有 20g/t,回收率不到 30%。
后来技术员发现,尾矿中金主要包裹在铁氧化物与硅酸盐的连生体中,单纯靠离心难以分离。他们调整思路:
改造后,精矿品位达到了 45g/t以上,回收率提升到了 65%。你算算账:按日处理100吨尾矿,每吨回收 0.8g×65%≈0.52g,一天就是 52克金,按现在的金价,日产值上万!
不同型号的离心机,转鼓直径不同,同样转数对应的离心力完全不一样。别只记住转数,要记住离心系数。建议在设备铭牌上贴上对应表格,一目了然。
矿浆性质随时在变,尤其是前面有磨机或分级机的时候,浓度波动可能达到 10个百分点。建议每小时测一次浓度,或者安装在线浓度计,控制在设定值±2%范围内。
离心机最怕大颗粒“捣乱”。给矿中如果有 2mm以上 的颗粒,很容易撞坏转鼓内壁的耐磨层,而且会打乱矿浆的流态,导致回收率骤降。分级的钱不能省,前面加一道细筛或旋流器,成本不高但非常管用。
离心机不是“装上去就能用”的傻瓜设备,而是需要“用心喂”的精细装备。转数、给矿浓度、给矿粒度这三个变量,你每优化一步,就是在从废料里往外“抠”钱。
最后啰嗦一句,设备质量是基础,参数调节是关键。像江西恒昌矿山机械设备生产的离心机,耐磨性能好、运行稳定,配合合理的操作参数,才能真正做到废料变精矿,效能最大化。
如果大家在实际操作中遇到什么离心机的问题,欢迎评论区留言交流。觉得有用,顺手点个赞,转发给身边的选矿兄弟,让他们也少走弯路!咱们下期再见!


 English